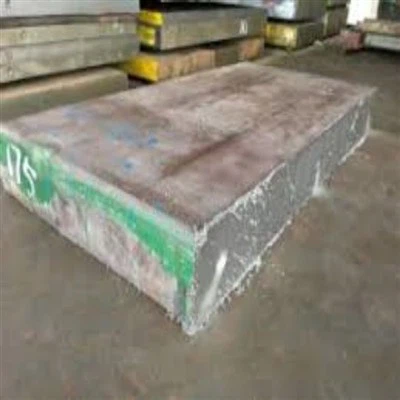
SKS41 legirani alatni čelik
tehnologije ključnih proizvoda

SKS41 legirani alatni čelik Glavni sastojci (%)
Ugljik (C){{0}}.35 ~ 0.45
Silicijum (Si) Manje ili jednako 0.35
Mangan (Mn) Manje ili jednako 0.50
Fosfor (P) Manji ili jednak 0.030
Sumpor (S) Manje ili jednako 0.030
Krom (Cr)1.00 ~ 1,50
Volfram (W)2,50 ~ 3,50
Fizička/mehanička svojstva i specifikacija procesa termičke obrade
Tvrdoća: stanje žarenja manje ili jednako 217HBW, stanje gašenja veće ili jednako 53HRC.
Specifikacija za vrući rad: početna temperatura 1050 stepeni, završna temperatura 850 stepeni.
Specifikacija gašenja: temperatura gašenja 950 stepeni, tvrdoća 53HRC.

SKS41 legirani alatni čelik Karakteristike i primjena
SKS41 alatni čelik je japanski legirani alatni čelik koji se može koristiti i kao čelik za hladnu i vruću obradu. Čelik se formira dodavanjem određene količine volframa na bazi hrom-silicijum čelika, jer dodatak volframa pomaže u očuvanju relativno finih zrna tokom kaljenja, što omogućava postizanje veće žilavosti u kaljenom stanju.
Nizak sadržaj ugljika, visoka čvrstoća i žilavost, dobra savitljivost, loša kaljivost, čelik također ima određeni stupanj kaljivosti i čvrstoće na visokim temperaturama. Embrion kovanja čelika se obično polako žari i potpuno omekšava nakon kovanja, ali rezultat je nepovoljan za hrapavost površine naknadne obrade.


SKS41 legirani alatni čelik je osjetljiv na dekarbonizaciju tokom zagrijavanja i teško je kontrolisati deformaciju gašenja. Nakon karburizacije i kaljenja, nosivost i otpornost na habanje su bolji od čelika s niskom kaljivošću, temperatura zagrijavanja kaljenja 950 stupnjeva, kaljivost i kaljivost čelika su dobri, tako da su strpljenje i otpornost na pritisak matrice bolji.
SKS41 legirani alatni čelik se uglavnom koristi za proizvodnju alata koji rade pod velikim udarnim opterećenjima, kao što su pneumatski alati, dlijeta, matrice za probijanje i rezne ivice, kalupi za štancanje, makaze za hladno rezanje i drugi alati za probijanje i rezanje, kao i neki mali alati za vruću obradu umire.